Cat:Produkte
Kontinuierlicher Schläuche, auch als flexibler Schlauch oder flexibler Schlauch bezeichnet, wird in den Feldern von Bohrloch-Workover, Protokollier...
Siehe Details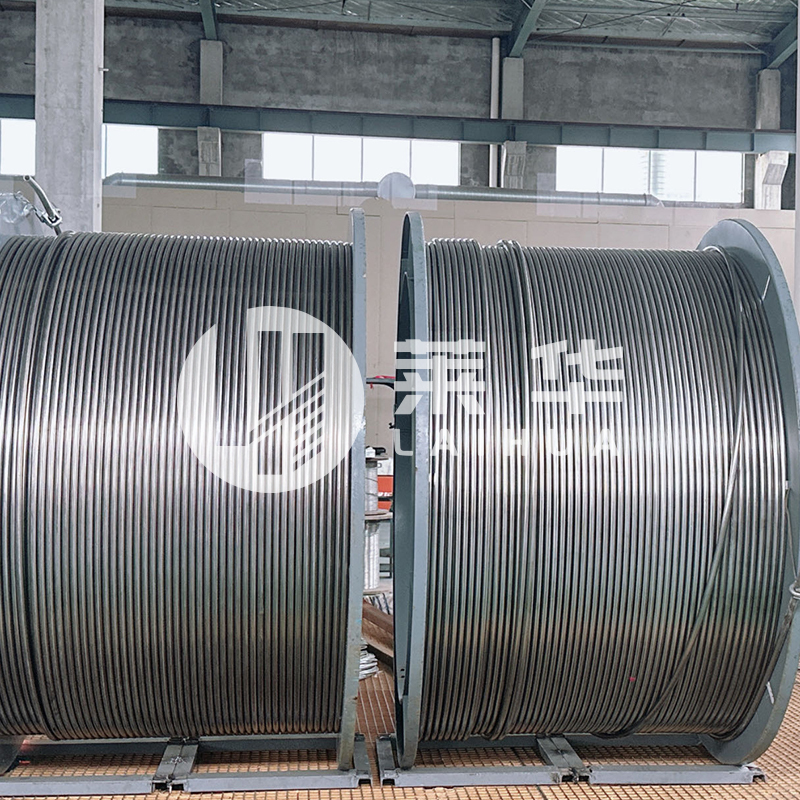
Der Streit dreht sich selten um das Metall selbst. Es geht darum, was das Teil tatsächlich sieht: stehendes Wasser in einer Leitung, Salznebel auf einer Küstenrutsche, eine 120 °C heiße chemische Injektionsleitung oder eine Halterung, die ein Jahrzehnt lang niemand inspizieren wird. Diese Bedingungen und nicht die Überschrift auf einem Mühlenzertifikat entscheiden über die Antwort.
Beim Verzinken verändert sich lediglich die Oberfläche. Der darunter liegende Stahl bleibt gewöhnlicher Kohlenstoffstahl, sodass alle mechanischen Eigenschaften, auf die Sie sich verlassen können, von der Streckgrenze bis zur Schweißbarkeit, zum Grundmetall und nicht zur Beschichtung gehören.
Bei der Feuerverzinkung wird vorbereiteter Stahl in geschmolzenes Zink bei etwa 445–465 °C getaucht. Durch die Reaktion entstehen Zink-Eisen-Legierungsschichten, die metallurgisch verbunden und nicht aufgemalt sind. Strukturelle Arbeiten weisen gemäß ISO 1461 in der Regel eine Beschichtung mit einer Dicke von 45–85 µm auf, während elektroverzinktes Blech mit 5–25 µm weitaus dünner ist und eigentlich eine Innenbeschichtung darstellt. Eine Schmelztauchbeschichtung schützt Scherkanten für einige Millimeter rund um den Schnitt, weshalb sie von Verarbeitern für Stahl verwendet wird, der vor Ort gebohrt und verschraubt wird.
Dieser eine Unterschied erklärt das meiste Feldverhalten. Der Aufwand für eine Zinkbeschichtung ist begrenzt und bei Chloriden, stehendem Wasser, schwefelhaltigen Atmosphären und Abrieb verbraucht sie sich schneller. Edelstahl hat keine zu verbrauchende Beschichtung, kann jedoch schnell versagen, wenn sich der Passivfilm nicht neu bilden kann, beispielsweise in einem Spalt, unter einer Dichtung oder in einer stagnierenden Chloridtasche.
Im nassen, salzhaltigen Betrieb übertrifft Edelstahl verzinkten Stahl bei weitem. Unter trockenen, gestrichenen Bedingungen oder in Innenräumen, in denen die Beschichtung niemals arbeiten muss, schließt sich die Lücke nahezu nicht.
Meeres- und Bohrlochatmosphären belasten Zink. Veröffentlichte Korrosionsraten gehen davon aus, dass der Zinkverlust in gemäßigter Küstenluft bei einigen Mikrometern pro Jahr liegt und in Spritzwasserzonen deutlich höher ist, so dass eine 60-µm-Beschichtung auf einer geschützten Struktur zwei oder drei Jahrzehnte halten kann und nur ein Bruchteil davon in einer Nassfalle. Edelstahl wird im Betrieb nicht dünner; es behält entweder seinen Film oder gräbt lokal.
Chloride bestimmen die rostfreie Seite. Austenitische Sorten wie 304 und 316 werden anfällig für Chlorid-Spannungskorrosionsrisse, sobald die Betriebstemperaturen bei nassen Bedingungen über etwa 60 °C steigen, und 304 ist das anfälligere von beiden. Sorten mit 2–3 % Molybdän, wie z. B. 316L, widerstehen Lochfraß besser, während Duplex 2205 den Chloridbereich weiter ausdehnt und eine höhere Festigkeit mit sich bringt.
Geglühter verzinkter Stahl ist in absoluten Zahlen der stärkere der beiden, da der Kern eine strukturelle Güte mit einer Streckgrenze von 275–355 MPa aufweist, während geglühter 304 und 316L bei etwa 205 MPa liegen; Kaltverformter Edelstahl kann 500 MPa überstehen, aber um dorthin zu gelangen, muss die Duktilität beeinträchtigt werden.
| Eigentum | Feuerverzinkt steel | Austenitischer Edelstahl (304 / 316L) |
| Grundmaterial | Kohlenstoffstahl S275 bis S355 | Durchgehend aus 304- oder 316L-Legierung |
| Streckgrenze, geglüht | 275-355 MPa | 205-215 MPa |
| Dichte | Ungefähr 7,85 g/cm3 | Ungefähr 7,9–8,0 g/cm3 |
| Praktische Temperaturbegrenzung | Etwa 200 °C bevor sich die Beschichtung zersetzt | Oxidationsbeständig bis 800 °C, Druckstufe ist jedoch maßgebend |
| Wärmeleitfähigkeit | Etwa 50 W/m·K | Etwa 16 W/m·K |
| Magnetisches Verhalten | Magnetisch | Im Glühzustand nicht magnetisch, nach der Kaltumformung leicht magnetisch |
| Schweißen vor Ort | Die Beschichtung brennt um 25–50 mm zurück und muss zinkreich ausgebessert werden | WIG mit Argonspülung, anschließend Beizen oder Passivieren |
| Beschädigungen an Schnittkanten | Für einige Millimeter geschützt | Wenn Sauerstoff an die Oberfläche gelangt, bildet sich der Film neu |
Schweißen ist meist der praktische Knackpunkt. Verzinkter Stahl lässt sich leicht schweißen, aber die Beschichtung brennt von der Verbindung ab und muss repariert werden, und Zinkdämpfe erfordern eine Belüftung. Edelstahl benötigt eine gespülte Argonunterlage, einen geringen Wärmeeintrag und eine Reinigung nach dem Schweißen. Lassen Sie die Wärmetönung an Ort und Stelle und die Schweißnaht ist die erste Stelle, an der sich Löcher bilden.
Verzinkter Stahl gewinnt beim ersten Anschaffungspreis, typischerweise um den Faktor zwei bis vier gegenüber 316L für den gleichen Abschnitt; Edelstahl gewinnt immer dann, wenn die installierten Ersatzkosten oder die Kosten für Produktionsausfälle den Materialpreis in den Schatten stellen.
Eine Steuerleitung ist ein schlechter Ort, um Material zu sparen. Der Austausch einer Spule bedeutet eine Überarbeitung, eine verzögerte Produktion und einen neuen Drucktest, und dieser Arbeitsaufwand kann den Preis der Edelstahlspule um ein Vielfaches übersteigen. Die gleiche Logik gilt für Instrumentenrohre auf einer unbemannten Plattform, erdverlegte Leitungen und alles, was hinter einer Verkleidung versiegelt ist und eine Reparatur der Beschichtung niemals durchgeführt werden kann.
Verzinkte Teile gehören oberhalb des Bohrlochkopfes und fern von Prozessflüssigkeiten; Edelstahlteile gehören in den Strömungsweg und in alles, was nass bleibt.
Beim Design der Steuerleitung ist die Entscheidung am härtesten. Die Materialauswahl für Hydraulik- und Sicherheitsventil-Steuerleitungen richtet sich nach der Wasserchemie, dem Druck und der Temperatur und nicht nach dem Preis pro Meter. Die Begründung wird in diesem Leitfaden dargelegt Materialien und Design der Sicherheitsventil-Steuerleitungen . Wenn die Leitung benetzt ist, Chloride vorhanden sind und das Bohrloch warm läuft, ist eine 316L-Spule die Standardeinstellung und kein Upgrade.
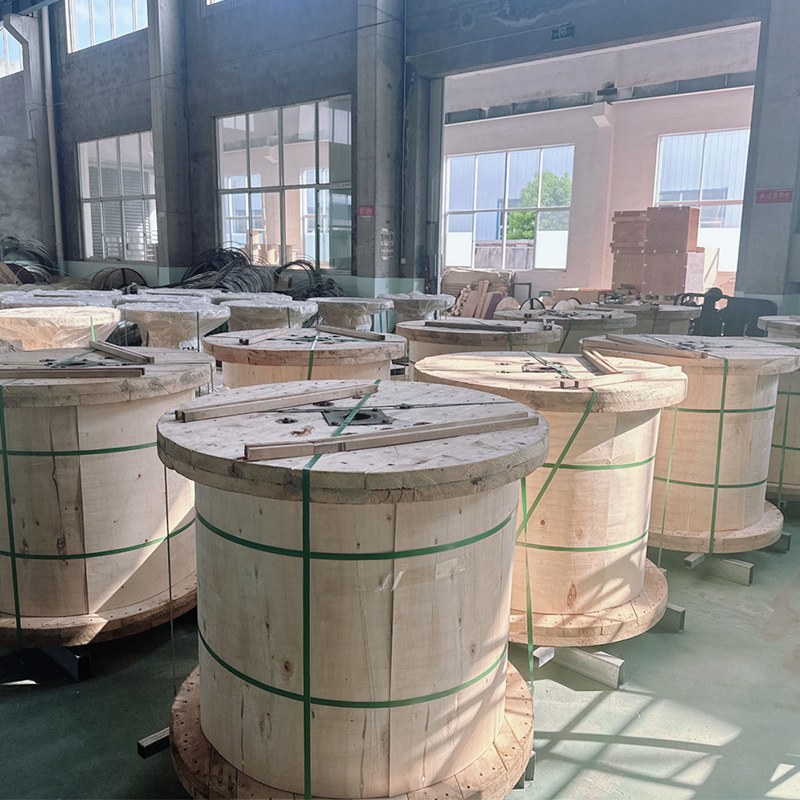 Steuer- und Kapillarrohre aus Edelstahl Sehen Sie sich die Spulenoptionen für 316L und korrosionsbeständige Legierungen für benetzte Steuerleitungen an, bei denen Chloride und Temperatur die Materialauswahl entscheidend machen. Produkt anzeigen →
Bei durchgehenden Rohren ist die Frage bereits geklärt: Die Saite muss wiederholtes Biegen, produzierte Flüssigkeiten und Inhibitorprogramme überstehen, und eine Zinkbeschichtung würde auf der ersten Fahrt verschwinden. Aus diesem Grund gibt es Spiralsaiten aus rostfreier und korrosionsbeständiger Legierung.
Endlos-Spiralrohre aus Edelstahl und Legierungen Erwägen Sie korrosionsbeständige Endlosrohre für Aufarbeitungs-, Protokollierungs- und Bohrstränge, die wiederholtem Biegen und produzierten Flüssigkeiten standhalten müssen. Produkt anzeigen → Verbindungen verdienen die gleiche Sorgfalt. Wenn Edelstahlrohre auf einer verzinkten Unterlage aufliegen, fügen Sie eine Isolierhülse hinzu. Unter nassen Bedingungen beschleunigt die große rostfreie Kathode den Zinkverbrauch an der Kontaktstelle, und der Fehler tritt zuerst am günstigeren Teil auf.
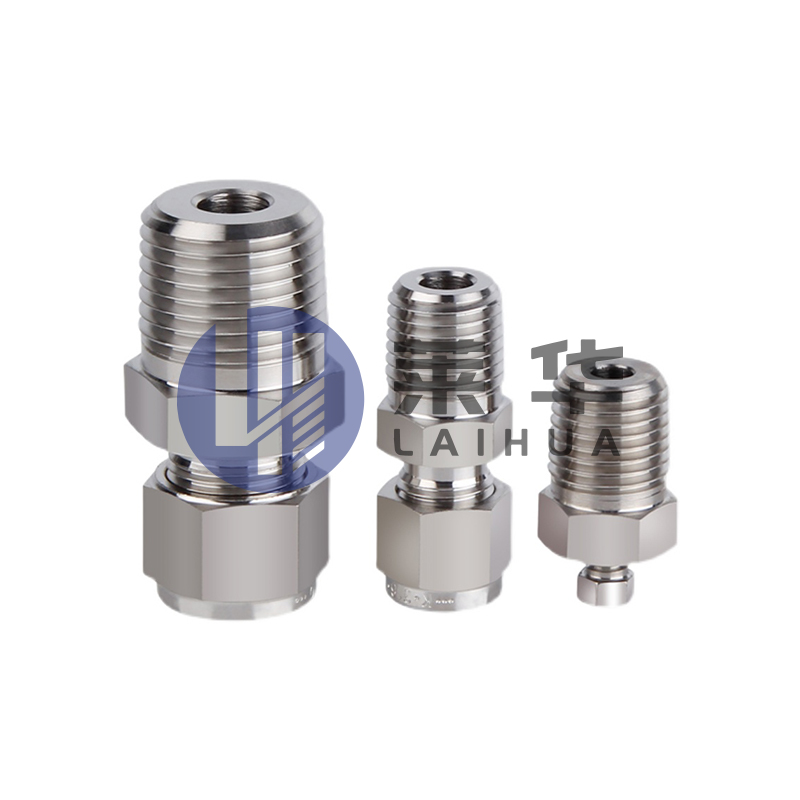 Rohrverschraubungen aus Edelstahl Überprüfen Sie 304/316L-Ferrulenverbindungen auf rostfreie Rohrverbindungen, bei denen Dichtung, Installationsdetails und Korrosionsbeständigkeit die langfristige Leistung beeinträchtigen. Produkt anzeigen →
Bei den meisten Fehlern, die dem falschen Metall zugeschrieben werden, handelt es sich in Wirklichkeit um Fehler bei der Detaillierung, der Sortenauswahl oder Installationsschäden, und sie wiederholen sich projektübergreifend.
Nein. Verzinkter Stahl ist nur dann korrosionsbeständig, wenn Zink übrig bleibt. Daher ist seine Lebensdauer begrenzt und ungefähr proportional zur Beschichtungsdicke. Edelstahl schützt sich durch einen selbstreparierenden Chromoxidfilm und wird im Betrieb nicht dünner, obwohl es dennoch zu Löchern oder Rissen kommen kann, wenn Chloride diesen Film überwältigen.
Geglühter verzinkter Kohlenstoffstahl ist mit einer Streckgrenze von 275–355 MPa fester als geglühter 304 oder 316L mit etwa 205 MPa. Kaltverformter Edelstahl kann 500 MPa überschreiten, und Duplex-Sorten vereinen höhere Festigkeit mit besserer Chloridbeständigkeit.
Es kann gefügt werden, die Zinkschicht muss jedoch vom Verbindungsbereich zurückgeschliffen werden, eine Rauchabsaugung ist obligatorisch und die fertige Schweißnaht sollte beschichtet oder isoliert werden. Im Nass-Chlorid-Betrieb sollte eine direkte Kopplung am besten vermieden werden, da das Zink zum Schutz des Edelstahls bevorzugt korrodiert.
Wenn das Teil trocken bleibt, kann es inspiziert werden und trägt dicke Abschnitte: Kufen, Rahmen, Wannen, Schutzvorrichtungen und provisorische Arbeiten. Eine 60–85 µm dicke Beschichtung bietet dort jahrzehntelange Lebensdauer zu einem Bruchteil des Edelstahlpreises.
Wenn Sie beides für ein bestimmtes Bohrloch wiegen, senden Sie Leitungsgröße, Druck, Temperatur und Wasseranalyse über das Kontaktseite und fordern Sie mit dem Angebot Werksprüfzeugnisse nach EN 10204 3.1 an.
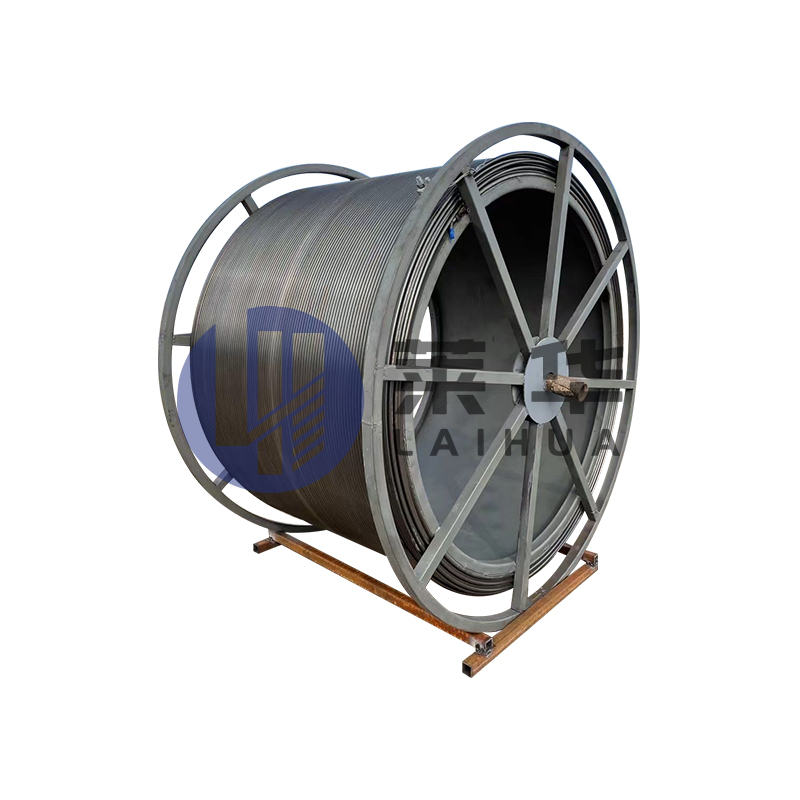
Kontinuierlicher Schläuche, auch als flexibler Schlauch oder flexibler Schlauch bezeichnet, wird in den Feldern von Bohrloch-Workover, Protokollier...
Siehe Details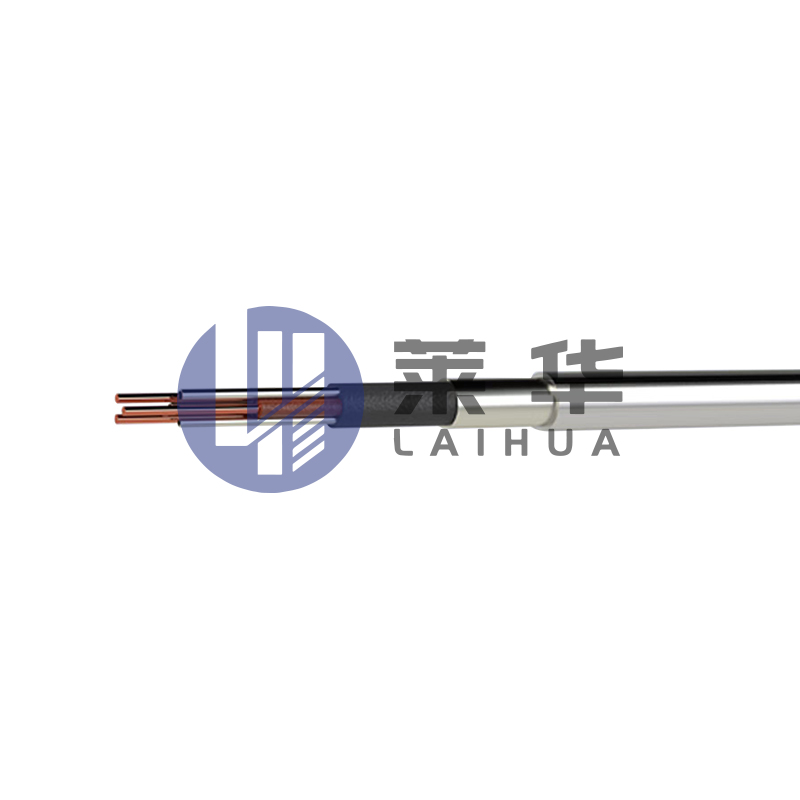
Zweck: Das Hochtemperatur-Testkabel in Kombination mit dem High-Temperatur-Testfahrzeug wird hauptsächlich für Multi-Parameter-Tests von schweren Ö...
Siehe Details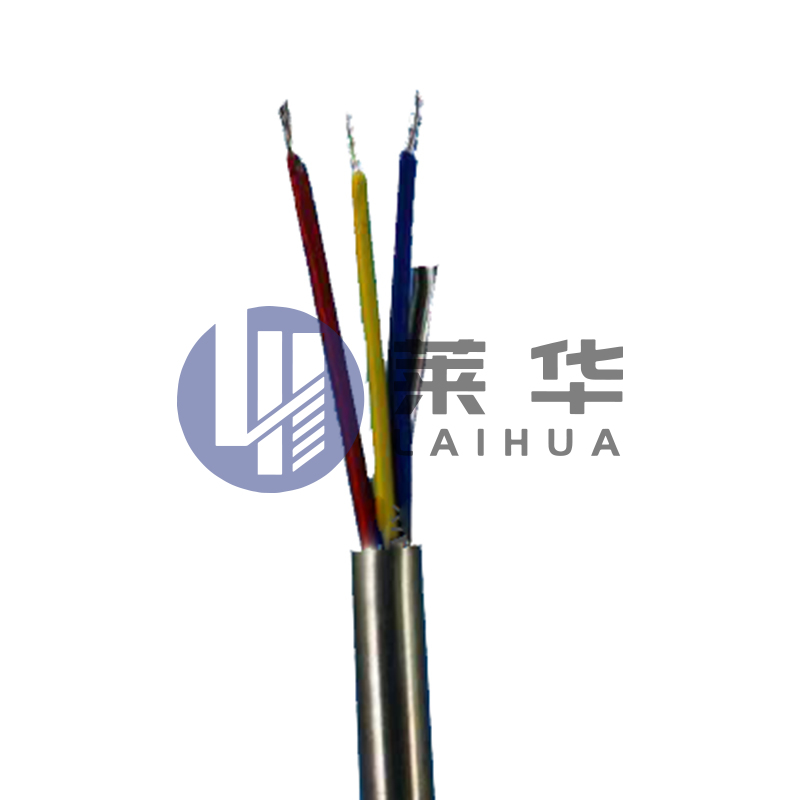
Das Fasertestkabel aus Edelstahl ist ein spezielles Testkabel, das die Haltbarkeit von Edelstahl mit der hohen Getriebeeffizienz von Glasfasern für...
Siehe Details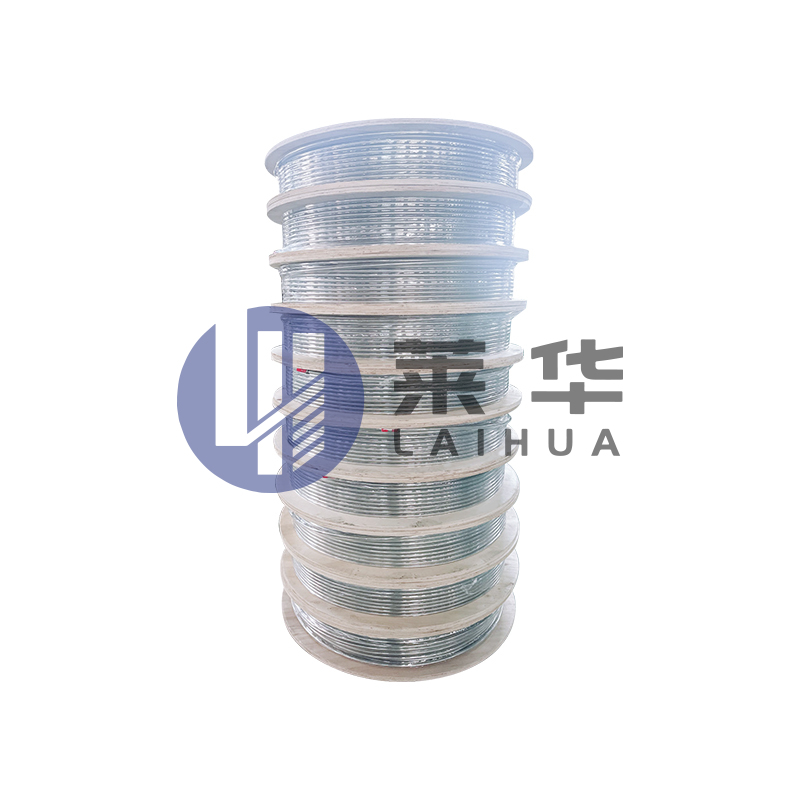
Anweisungen zur Verwendung von hydraulischen Kontrollpipelines Hydraulic Control Pipeline, auch als Kapillar bezeichnet. Hauptsächlich für die Mess...
Siehe Details
Edelstahlverkleidungsrohr ist ein Rohrleitungssystem, das die Haltbarkeit von Edelstahl mit dem Schutz von Kunststoff kombiniert. Dieses Rohrleitun...
Siehe Details
Anwendungsfeld: Das Electric Induction Heizungssystem ist ein vollständiger Satz von elektrischen Heizgeräten, die von unserem Unternehmen spezi...
Siehe Details
Die Rohrverbindung vom Typ Ferrule besteht aus drei Teilen: dem Gelenkkörper, der Ferrule und der Nuss. Wenn die Klemme und die Mutter in den Verbi...
Siehe Details
Continuous Tubing Skid Winch ist eine speziell entwickelte Ausrüstung für den Ölfeldbetrieb, das die Konstruktionsmerkmale des Continuous Tubing Wo...
Siehe Details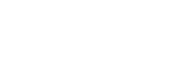

E-Mail:

Telefon: +86-15996597000
+86-18252893456

WhatsApp: +86-18252874678

Adresse: Nr. 3 Xinyuan Road, Industriepark Nanmo Town, Stadt Hai'an, Nantong City, Provinz Jiangsu, China
QR -Code auf
Mobiltelefon
Copyright © Jiangsu Laihua Petroleum Equipment Co., Ltd.

Kontaktieren Sie uns